

อยากได้ฟิกเกอร์ผิวเรียบเหมือนของในกล่อง แต่พอปริ้นเองกลับเห็นเส้นชั้นพาดหน้าโมเดล มีจุดนูนเต็มด้านหลัง แถมผิวยังเหนียวติดมือ — คนที่เริ่มปริ้นโมเดลเรซิ่นเองเจอกันแทบทุกคน ผิวเนียนไม่ได้มาจากเครื่องแพง แต่มาจากการคุมต่อเนื่องกัน 5 ขั้น ตั้งแต่วางไฟล์บนเพลทจนถึงพ่นสีทับ บทความนี้เล่าตามที่ทีมเราทำจริงในไลน์ผลิต
| คำตอบเร็ว สำหรับคนรีบ 1) ตั้ง layer height 0.03–0.05 มม. ตามรายละเอียดที่งานต้องการ · 2) เอียงชิ้นงานแล้วโยน support ไปไว้ด้านหลัง · 3) ล้าง IPA สองน้ำ อย่าแช่นาน · 4) อบ UV ตอนชิ้นแห้งสนิท · 5) ขัดไล่เบอร์แล้วพ่นรองพื้นก่อนลงสี |
ปริ้นโมเดลเรซิ่นแล้วผิวไม่เนียน มักมาจาก 4 จุดนี้
เวลามีคนเอางานที่ปริ้นเองมาให้ดู ส่วนใหญ่เครื่องไม่ผิด แต่ผิดที่ 4 จุดนี้ซ้ำๆ
- เส้นชั้นพาดหน้าโมเดล — layer height หยาบเกินรายละเอียดของชิ้นงาน หรือวางชิ้นตั้งตรงจนผิวโค้งกลายเป็นขั้นบันได
- รอยจุดนูนกระจายทั่ว — วาง support ลงบนผิวด้านที่คนมองเห็น
- ผิวเหนียวติดมือ — เรซิ่นที่ยังไม่แข็งค้างตามซอก เพราะล้างน้ำเดียวหรือข้ามขั้นอบ
- ผิวด่างหลังพ่นสี — พ่นทับทั้งที่ยังมีคราบ IPA หรือรอยขัดที่ไล่เบอร์ไม่จบ
ทั้งสี่ข้อแก้ได้โดยไม่ต้องเปลี่ยนเครื่อง แต่ต้องแก้ตามลำดับ
ขั้นที่ 1 — เลือก layer height และมุมวางให้พอดีกับงาน
Layer height คือความหนาของเรซิ่นที่เครื่องฉายแข็งทีละชั้น ยิ่งบางยิ่งเห็นรอยต่อชั้นน้อยลง แต่จำนวนชั้นเพิ่มตามตรง เวลาพิมพ์จึงยาวขึ้นเป็นเท่าตัว เราจึงแบ่งตามลักษณะงาน
| ลักษณะงาน | Layer height | เหตุผล |
|---|---|---|
| ฟิกเกอร์มีใบหน้า ลายผ้า | 0.03 มม. | รายละเอียดเล็กกว่า 1 มม. ต้องชั้นบางถึงไม่กลืนหาย |
| งานทั่วไป ผิวเรียบ ชิ้นกลาง | 0.05 มม. | จุดสมดุลระหว่างผิวกับเวลา |
| ชิ้นใหญ่ที่จะขัดและพ่นสีอยู่แล้ว | 0.05–0.1 มม. | รอยชั้นหายตอนขัด |
ข้อที่คนมองข้ามคือ มุมวางชิ้นงานมีผลกับผิวมากกว่าตัวเลข layer height วางตั้งตรง ผิวโค้งจะตัดกับระนาบชั้นเป็นบันไดชัดมาก แต่พอเอียงราว 15–30 องศา รอยชั้นจะกระจายจนตาแทบไม่จับ
ขั้นที่ 2 — วาง support ไม่ให้ทิ้งรอยด้านที่คนมอง
Support คือเสาค้ำที่รับชิ้นงานระหว่างพิมพ์ ตัดออกเมื่อไหร่ก็ทิ้งรอยตรงจุดสัมผัสเสมอ โจทย์จึงเป็นการพารอยไปอยู่ในที่ที่ไม่มีใครเห็น
- เอียงชิ้นให้ด้านหลัง ใต้ฐาน หรือด้านในหันลง แล้วปล่อยให้ support เกาะเฉพาะฝั่งนั้น
- โมเดลที่แยกชิ้นได้ เช่น หัว ลำตัว แขน ให้แยกพิมพ์แล้วประกอบทีหลัง จะเลือกมุมที่ดีที่สุดของแต่ละชิ้นได้อิสระ นี่คือสิ่งที่ทำให้งานโรงงานผิวดีกว่างานที่พิมพ์ทั้งตัวรวดเดียว
- ตัด support ตอนยังไม่ผ่านการอบ UV เต็มที่ เพราะยังนิ่มพอให้ตัดเรียบ ถ้ารอจนแข็งสุดค่อยตัด จะแตกเป็นหลุม
ขั้นที่ 3 และ 4 — ล้างและอบ UV ให้ถูกลำดับ
ชิ้นงานที่เพิ่งออกจากเครื่องยังมีเรซิ่นเหลวเคลือบอยู่ ถ้าล้างไม่หมดแล้วอบเลย เรซิ่นส่วนนั้นจะแข็งคาผิวเป็นคราบขุ่นที่ขัดออกยากมาก ลำดับที่เราใช้คือ
- ล้างน้ำแรก ใน IPA ที่ใช้แล้ว เพื่อชะเรซิ่นก้อนใหญ่ออกก่อน
- ล้างน้ำสอง ใน IPA สะอาด 2–3 นาที เป่าลมไล่ตามซอกลึกและรูใต้ฐาน
- ปล่อยให้แห้งสนิทก่อนเข้าตู้อบ — IPA ที่ค้างอยู่จะทำให้ผิวขุ่นเป็นฝ้าหลังโดนแสง UV
- อบพอแข็งแล้วหยุด อบนานเกินไปเรซิ่นจะเปราะและเหลืองขึ้น งานชิ้นหนาควรกลับด้านระหว่างอบ
เรซิ่นแต่ละเกรดใช้เวลาอบไม่เท่ากัน ถ้าไม่แน่ใจว่างานของคุณควรใช้ตัวไหน ดูที่หน้า งานพิมพ์ระบบเรซิ่น ได้
ขั้นที่ 5 — ขัดผิว พ่นรองพื้น แล้วค่อยลงสี
ขั้นนี้แยกงานปริ้นเสร็จกับงานพร้อมขายออกจากกันชัดที่สุด เริ่มจากเก็บตอ support ด้วยตะไบเล็ก แล้วขัดไล่เบอร์ตามลำดับ อย่ากระโดดข้ามเบอร์ เพราะรอยขัดหยาบจะโผล่กลับมาตอนพ่นสี งานฟิกเกอร์ทั่วไปเราไล่จากเบอร์ 400 ไป 800 แล้วจบที่ 1200
จากนั้นพ่นรองพื้นสีเทาบางๆ หนึ่งรอบ ไม่ใช่เพื่อความสวย แต่เพื่อให้เห็นตำหนิ รอยขีด รูเข็ม และรอยชั้นที่มองไม่เห็นบนผิวเรซิ่นใส เห็นแล้วกลับไปเก็บอีกรอบ ทำซ้ำจนหน้าเรียบค่อยลงสีจริง
เบื้องหลังงานจริง จากชิ้นส่วนดิบถึงฟิกเกอร์พร้อมส่ง
กว่าจะออกมาเป็นฟิกเกอร์หนึ่งชิ้น งานไม่ได้จบแค่การพิมพ์ออกมาแล้วพร้อมใช้ทันที หลังจากเตรียมโมเดลเรียบร้อยแล้ว เราจะเริ่มเข้าสู่กระบวนการผลิต โดยแต่ละชิ้นงานจะมีวิธีการจัดเตรียมที่แตกต่างกัน ขึ้นอยู่กับรูปทรง ขนาด และรายละเอียดของโมเดล
งานชุดในภาพนี้ใช้ layer height 0.05 มม. เวลาพิมพ์ประมาณ 3 ชั่วโมง แต่เวลาที่ใช้แกะซัพพอร์ตและขัดเก็บชิ้นงานอยู่ที่ราว 5 ชั่วโมง — มากกว่าเวลาพิมพ์เกือบเท่าตัว ซึ่งเป็นสัดส่วนที่คนที่ไม่เคยทำงานเรซิ่นเป็นจำนวนมักประเมินต่ำไป

เมื่อได้ชิ้นส่วนออกมาแล้ว จะนำแต่ละส่วนมาเช็กความเรียบร้อยและเตรียมสำหรับการประกอบ เพราะฟิกเกอร์ที่มีรายละเอียดเยอะ อาจต้องแยกผลิตเป็นหลายส่วน เพื่อให้สามารถจัดการรายละเอียดของชิ้นงานได้ง่ายขึ้น งานชุดนี้แบ่งชิ้นตามที่ลูกค้า request มา

จากนั้นจะเข้าสู่ขั้นตอนการเก็บผิว ซึ่งเป็นอีกขั้นตอนสำคัญก่อนนำไปทำงานต่อ ลองสังเกตจากภาพก่อนและหลังเก็บผิว จะเห็นว่าชิ้นงานมีความเรียบร้อยขึ้น และพร้อมสำหรับขั้นตอนถัดไปมากขึ้น
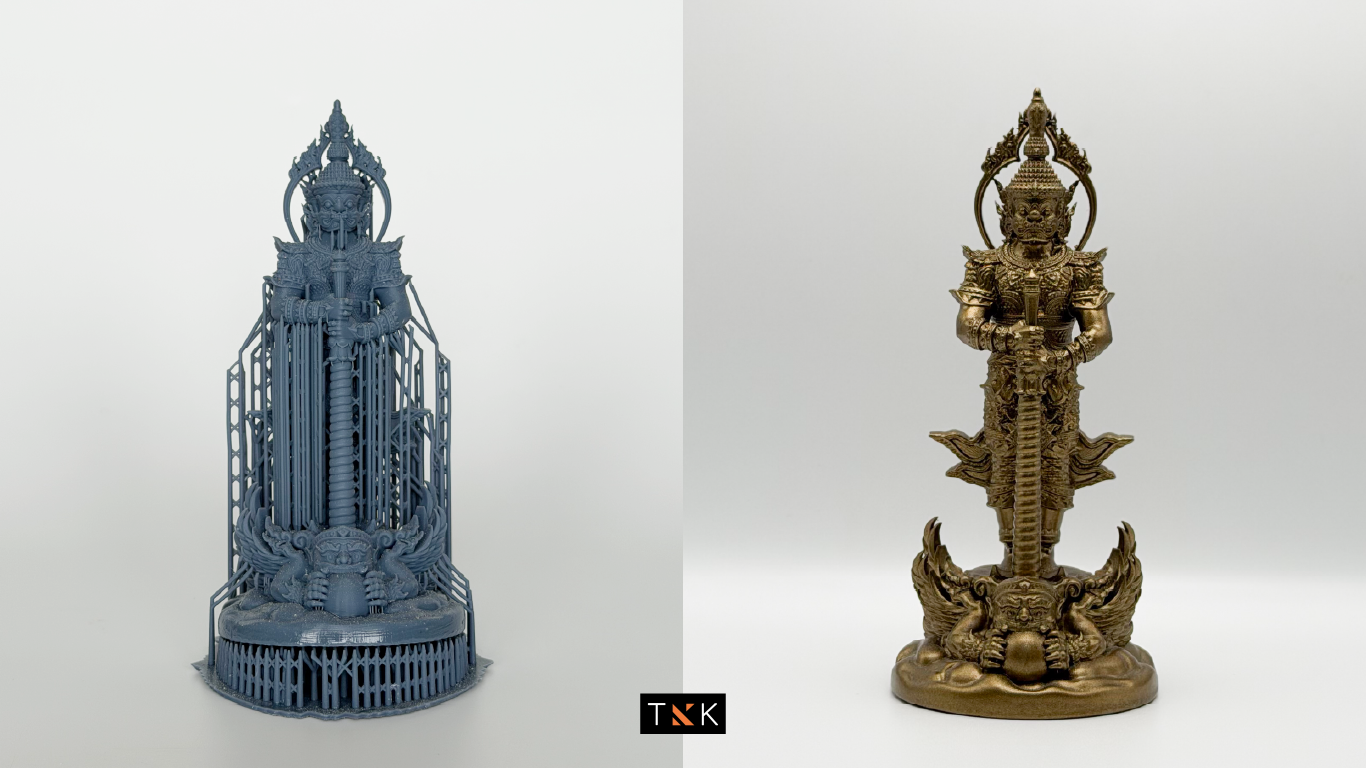
เพราะฉะนั้น เบื้องหลังฟิกเกอร์ที่เราเห็นเป็นชิ้นงานสำเร็จหนึ่งตัว จริง ๆ แล้วต้องผ่านหลายขั้นตอน ตั้งแต่การเตรียมโมเดล การผลิตชิ้นส่วน การประกอบ ไปจนถึงการเก็บรายละเอียด เพื่อค่อย ๆ เปลี่ยนโมเดล 3D ให้กลายเป็นชิ้นงานจริง
สิ่งที่งานชุดนี้บอกตรงกับหลักการข้างบนคือ ผิวเนียนเกิดจากการตัดสินใจตั้งแต่ตอนวางไฟล์ ไม่ใช่ตอนขัดตอนท้าย
ใช้เวลากี่วัน สั่งขั้นต่ำกี่ชิ้น
ก่อนที่ลูกค้าจะตัดสินใจสั่ง สิ่งหนึ่งที่อยากให้รู้ไว้ก่อนเลยก็คือเรื่องของระยะเวลาและจำนวนขั้นต่ำครับ เพราะหลายคนมักจะถามว่า งานแบบนี้ต้องสั่งล่วงหน้ากี่วัน แล้วสั่งน้อย ๆ ได้ไหม
โดยระยะเวลาผลิตจะขึ้นอยู่กับรายละเอียดของงานครับ อย่างฟิกเกอร์ตัวเปล่าจะใช้เวลาประมาณ 3 วันทำการ ถ้าต้องการทำสีเพิ่มเติม ก็เผื่อเวลาอีกประมาณ 7 วัน ส่วนงานจำนวนประมาณ 20 ตัว จะใช้เวลาประมาณ 7–15 วัน
ส่วนจำนวนขั้นต่ำ สั่งชิ้นเดียวเราก็รับ ไม่ได้บังคับว่าต้องเป็นล็อต แต่ถ้ามีวันใช้งานแน่นอนอยู่แล้ว แนะนำให้สั่งล่วงหน้าราว 1–2 สัปดาห์ เพื่อให้ได้ผลลัพธ์ที่ดีที่สุด เพราะมีเวลาเผื่อสำหรับขั้นเก็บผิวและทำสีอย่างเต็มที่
ถ้ายังไม่แน่ใจว่างานของเราต้องใช้เวลากี่วัน หรือควรสั่งจำนวนเท่าไหร่ สามารถส่งรายละเอียดมาปรึกษากับ TKK3D ก่อนได้ครับ เดี๋ยวทีมงานช่วยประเมินให้เหมาะกับงานของคุณ
คำถามที่ลูกค้าถามบ่อยเรื่องงานเรซิ่น
ปริ้นโมเดลเรซิ่นแล้วต้องพ่นสีทุกงานไหม
ไม่จำเป็น งานที่ต้องการผิวด้านเรียบๆ ขัดจบแล้วจบได้ แต่ถ้าอยากได้ผิวมันวาวสม่ำเสมอทั้งตัว พ่นเคลียร์ทับหลังขัดจะคุมผลลัพธ์ได้แน่นอนกว่า
งานเรซิ่นเปราะไหม ตกแล้วแตกเลยหรือเปล่า
เรซิ่นละเอียดสูงสำหรับงานโชว์ค่อนข้างเปราะจริง ตกจากที่สูงมีโอกาสบิ่นตรงส่วนบาง เช่น นิ้วหรือปลายผม ถ้างานต้องถูกหยิบจับบ่อย ควรเลือกเกรดเหนียว บอกการใช้งานจริงมาก่อน เราจะแนะนำให้
ส่งไฟล์มาแล้วปริ้นได้เลยไหม
ส่วนใหญ่ต้องปรับก่อน โดยเฉพาะไฟล์โหลดหรือไฟล์ที่ AI สร้าง มักมีผนังบางเกินพิมพ์ติด รูใน mesh หรือชิ้นที่ควรแยกแต่ยังติดกัน เราตรวจไฟล์ให้ก่อนแจ้งราคาเสมอ
สรุป ปริ้นโมเดลเรซิ่นให้ผิวเนียน ต้องคุมให้ครบทั้ง 5 ขั้น
ผิวเนียนมาจากการวางมุมให้ถูก เลือก layer height ให้พอดีกับรายละเอียด ซ่อน support ไว้ด้านที่ไม่มีใครมอง ล้างและอบให้ถูกลำดับ แล้วปิดท้ายด้วยการขัดไล่เบอร์กับพ่นรองพื้นตรวจตำหนิ
ปริ้นเล่นชิ้นสองชิ้น ทำเองสนุกกว่า แต่พอเป็นงานส่งลูกค้า มีจำนวน มีเดดไลน์ หรือต้องทำสีให้เหมือนกันทุกตัว ต้นทุนที่มองไม่เห็นจะเริ่มโผล่ ทั้งเรซิ่นที่เสียไปกับเพลทที่ล่มและเวลาขัดต่อชิ้น งานแบบนี้เราทำเป็นสายการผลิตอยู่แล้วที่ โรงงานผลิต Art Toy ตั้งแต่ปรับไฟล์ พิมพ์ เก็บผิว ทำสี ไปจนถึงแพ็ก
ถ้าอยากได้งานแบบนี้แต่ไม่อยากลงทุนทั้งเครื่อง ตู้อบ และห้องพ่นสีเอง ส่งไฟล์เข้ามาให้เราดูก่อนได้ ทีมช่างตรวจไฟล์ให้ฟรีแล้วบอกตรงๆ ว่าจุดไหนควรแก้ และเหมาะกับเรซิ่นเกรดไหน ก่อนแจ้งราคา — ดูขอบเขตบริการพิมพ์ 3D ครบวงจรของเราได้ที่นี่ หรือทักมาคุยรายละเอียดงานได้เลย